ပါးလွှာသောနံရံထုပ်ပိုးခြင်း—ဒိန်ချဉ်ခွက်များ၊ မာဂျရင်းစည်များ၊ ဒယ်လီကွန်တိန်နာများနှင့် ပါးလွှာသောနံရံကပ်အဖုံးများ—သည် ဆေးထိုးပုံသွင်းစက်မှုလုပ်ငန်း၏ တောင်းဆိုမှုအရှိဆုံးအပိုင်းများထဲမှတစ်ခုကို ကိုယ်စားပြုသည်။ အပိုင်းနံရံအထူများသည် ပုံမှန်အားဖြင့် 0.25mm မှ 1.0mm အထိရှိနိုင်ပြီး စီးဆင်းမှုအလျားမှ အထူအချိုးသည် 200:1 ထက်ကျော်လွန်လေ့ရှိသည်။ သံသရာအချိန်များကို စက္ကန့် (ပုံမှန်အားဖြင့် ၃-၈ စက္ကန့်) ဖြင့် တိုင်းတာပြီး နှစ်စဉ် ထုတ်လုပ်မှုပမာဏသည် မှိုတစ်ခုလျှင် အစိတ်အပိုင်း ၁၀ သန်းထက် မကြာခဏ ကျော်လွန်ပါသည်။
high-cavitation packaging မှိုများတွင် အထူးကျွမ်းကျင်သည့် အတွေ့အကြုံရှိမှိုပညာရှင်တစ်ဦးအနေဖြင့် ပါးလွှာသောနံရံပုံသွင်းခြင်းတွင် ဒီဇိုင်းချို့ယွင်းချက်အသေးအမွှားများ မည်သို့ဖြစ်လာနိုင်သည်ကို ကျွန်ုပ်တွေ့မြင်ခဲ့ရပါသည်။ 5% ၏ ဂိတ်ပေါက်မညီမျှခြင်းသည် အချို့အပေါက်များ တိုနေသော်လည်း အချို့မှာ အပေါက်များပြည့်နေသည်ဟု ဆိုလိုနိုင်သည်။ 5°C ရှိသော အအေးပေးသည့်ကွဲလွဲမှုသည် တစ်နာရီလျှင် အစိတ်အပိုင်း 1,000 ဖြင့် အသုံးမပြုနိုင်သော အစိတ်အပိုင်းများကို warpage ဖြစ်စေနိုင်သည်။
ဒီအနုပညာcle သည် စွမ်းဆောင်ရည်မြင့် ပါးလွှာသော နံရံထုပ်ပိုးမှုမှိုများကို ဒီဇိုင်းထုတ်ခြင်းနှင့် ထုတ်လုပ်ခြင်း၏ အဓိကနည်းပညာကဏ္ဍများကို အာရုံစိုက်သည်။ သင်သည် ပါးလွှာသော နံရံကွန်တိန်နာများ၊ အဖုံးများ သို့မဟုတ် ခွက်များကို ပုံသွင်းနေသည်ဖြစ်စေ ဤအခြေခံမူများကို နားလည်ရန် အထောက်အကူဖြစ်လိမ့်မည်။ပိုမြန်သော စက်ဝန်းများ၊ ပိုမိုကောင်းမွန်သော အစိတ်အပိုင်း အရည်အသွေးနှင့် မှိုသက်တမ်း ပိုရှည်သည်။
ပါးလွှာသောနံရံပုံသွင်းခြင်းသည် ပြင်းထန်သောအခြေအနေများသို့ မှိုများကိုဖြစ်ပေါ်စေသည်- အလွန်မြင့်မားသောဆေးထိုးဖိအားများ (2,000 ဘားအထိ)၊ လျင်မြန်သောအပူနှင့်အအေးပေးသည့်စက်ဝန်းနှင့် မြင့်မားသောအလျင်အရည်ပျော်မှုတို့ဖြစ်သည်။
အကြံပြုထားသော မှိုစတီးလ်များ
|
Steel အဆင့် |
မာကျောခြင်း။ |
သော့ဂုဏ်သတ္တိများ |
ရိုးရိုးလျှောက်လွှာ |
|
H13/1.2344/SKD61 |
48–52 HRC |
မြင့်မားသော မာကျောမှု၊ good အပူပင်ပန်းနွမ်းနယ်မှုခုခံ |
အူတိုင်နှင့် အခေါင်းပြားများ၊ ယေဘုယျပါးလွှာသော နံရံမှိုများ |
|
Stainless 1.2316 / S136 |
48–52 HRC |
အစားအစာနှင့် ထိတွေ့အသုံးချမှုများအတွက် သံချေးတက်ခြင်းကို ခံနိုင်ရည်ရှိသည်။ |
အက်စစ်ဓာတ် သို့မဟုတ် စိုစွတ်သောထုတ်ကုန်များအတွက် ထုပ်ပိုးခြင်း။ |
|
DC53 |
58–62 HRC |
အလွန်ပြည့်ဝသောပစ္စည်းများအတွက် သာလွန်ကောင်းမွန်သော ခံနိုင်ရည်ရှိသည်။ |
30% အဖြည့်ခံများ ဖြင့် PP ကို လုပ်ဆောင်သည့် မြင့်မားသော cavitation မှိုများ |
အဓိကထည့်သွင်းစဉ်းစား: အလွန်မြင့်မားသော cavitation အတွက် (ဥပမာ၊ 64 သို့မဟုတ် 96 အတွင်းပေါက်) အတွက် မှိုအခြေခံကို ပန်းကန်ပြား ကွဲလွဲမှုမရှိဘဲ ခံနိုင်ရည်မြင့်သော သံမဏိ (ဥပမာ၊ P20 ကြိုတင်မာကျောသော သို့မဟုတ် 1.2738) မှိုအခြေခံကို ခံနိုင်ရည်ရှိရပါမည်။
အပြေးသမားသည် ပါးလွှာသော နံရံထုပ်ပိုးမှုပုံစံ၏ နှလုံးသားဖြစ်သည်။ ၎င်းသည် ပြီးပြည့်စုံသော ဟန်ချက်ညီမှု၊ အနည်းဆုံး ဖိအားကျဆင်းမှုနှင့် တိကျသော အပူချိန်ထိန်းညှိမှုတို့ဖြင့် အပေါက်တစ်ခုစီသို့ အရည်ပျော်သွားရမည်ဖြစ်သည်။
အရေးပါသော ဒီဇိုင်းအင်္ဂါရပ်များ
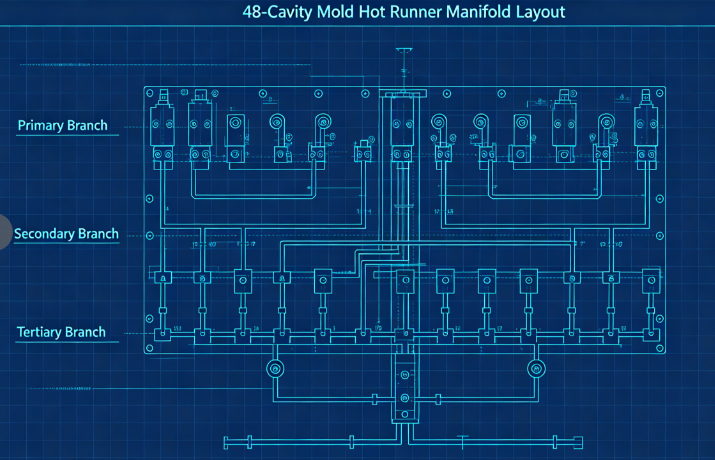
က) ဟန်ချက်ညီသော စီးဆင်းမှုလမ်းကြောင်းများ- ကလိုင်ပေါင်းများစွာမှိုများ (ပုံမှန်အားဖြင့် 32၊ 48၊ 64၊ သို့မဟုတ် 96 ပေါက်များ) အတွက် သဘာဝအတိုင်း ဟန်ချက်ညီရန် လိုအပ်ပါသည်။ ဆိုလိုသည်မှာ အပေါက်တစ်ခုစီသည် တူညီသော စီးဆင်းမှုအလျားရှိသည်။ ပုံမှန်အပြင်အဆင်တစ်ခုသည် ပင်မအမံ၊ သာမညအထိန်းအချုပ်များနှင့် တတိယအကိုင်းအခက်များကို အသုံးပြုကာ အားလုံးတူညီသည့်အတိုင်းအတာအထိ ပုံဖော်ထားသည်။
b) တံခါးအမျိုးအစားနှင့် တည်နေရာ- နံရံပါးလွှာသော ကွန်တိန်နာများအတွက် အသုံးအများဆုံး တံခါးအမျိုးအစားများမှာ- အစွန်းတံခါးများ (ဖြောင့်သောဘေးနံရံရှိ အစိတ်အပိုင်းများအတွက်) ဗယ်တံ (အမြှေးပါးများ သို့မဟုတ် အောက်ခြေသို့ တိုက်ရိုက်ဝင်ပေါက်များအတွက်) ရေငုပ်သင်္ဘောတံခါးများ (တံခါးအငွေ့အသက်မပါသော သန့်ရှင်းသောအစိတ်အပိုင်းများအတွက်) တံခါးကို မှန်ကန်စွာအရွယ်အစားရှိရပါမည်— သေးငယ်လွန်းသော အကြောင်းရင်းများ၊ အပူများကွဲအက်ခြင်း၊ ကြီးလွန်းသဖြင့် တံခါးအငွေ့အသက်သည် လက်မခံနိုင်ပါ။ ပါးလွှာသော နံရံကပ်ခွက်များအတွက် ပုံမှန်တံခါးပေါက်အတိုင်းအတာသည် အချင်း 0.8mm မှ 1.5mm အထိရှိသည်။
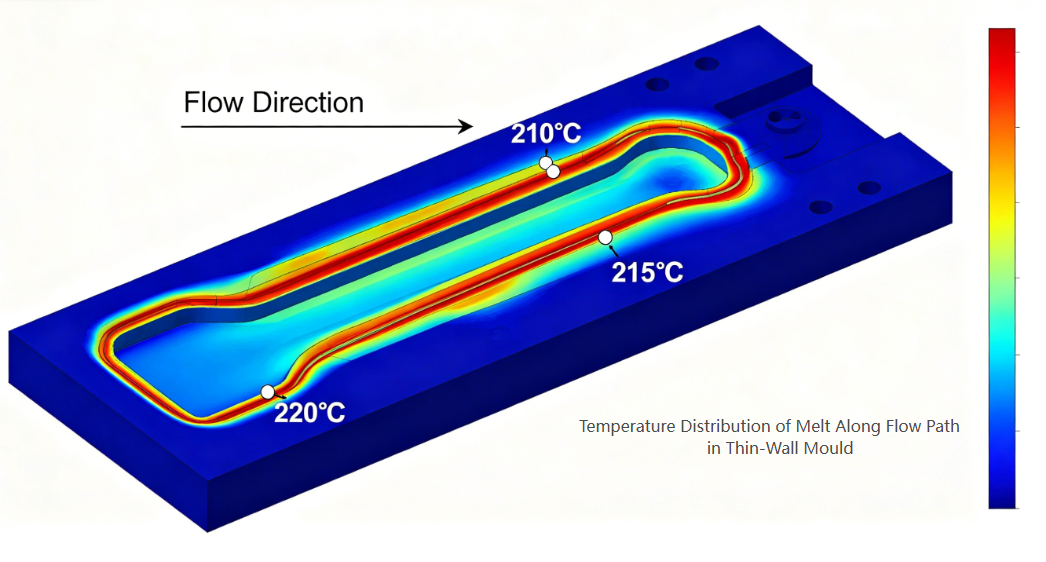
ဂ) အပူချိန်ခွင်လျှာ- nozzle တစ်ခုစီတွင် သီးခြားအပူချိန်ထိန်းချုပ်မှု ရှိရပါမည်။ ပူသောနေရာများ သို့မဟုတ် အအေးခံပက်ကျိများကို ရှောင်ရှားရန် Manifold ချန်နယ်များကို ( dual-zone သို့မဟုတ် three-zone heaters များအသုံးပြု) ညီညီစွာ အပူပေးသင့်သည်။
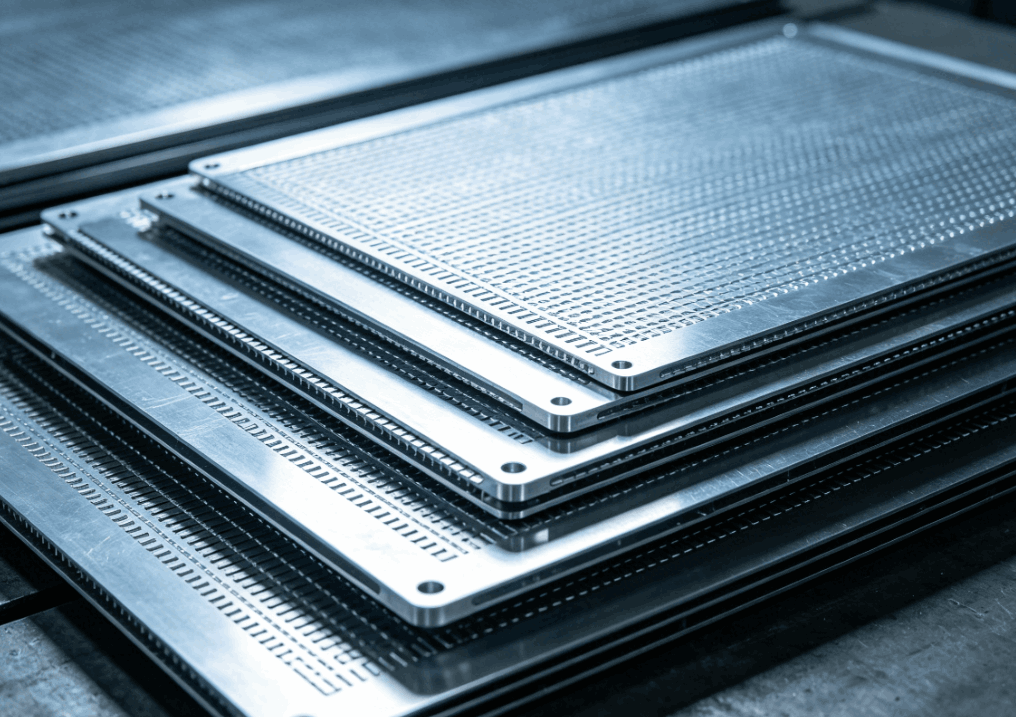
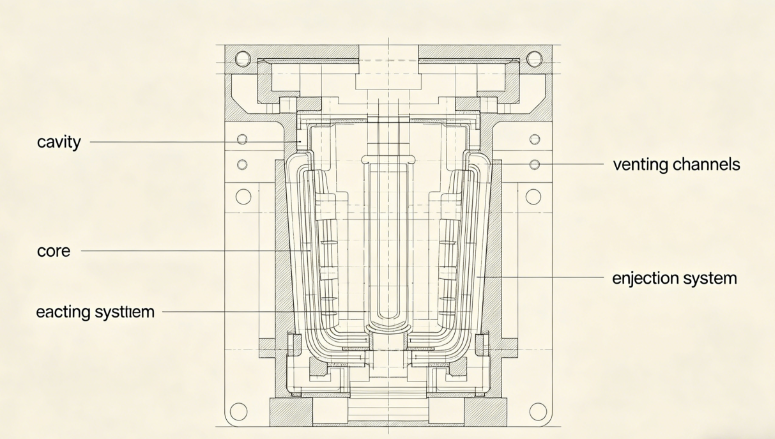
တသမတ်တည်း နံရံအထူရရှိရန် ပါးလွှာသော နံရံအစိတ်အပိုင်းများသည် အလွန်တိကျသော အပေါက်နှင့် အူတိုင်များ လိုအပ်ပါသည်။
အဓိက ထည့်သွင်းစဉ်းစားချက်များ-
က) နံရံအထူဖြန့်ဖြူးရေး- တူညီသောနံရံအထူ ±0.02mm အတွင်း ထိန်းသိမ်းပါ။ အထူကွဲပြားမှုများသည် ကွဲပြားသော အေးမြမှုနှင့် စစ်ပွဲများကို ဖန်တီးပေးသည်။ သံမဏိမဖြတ်မီ ဒီဇိုင်းကို အကောင်းဆုံးဖြစ်အောင် မှိုစီးဆင်းမှု ခွဲခြမ်းစိတ်ဖြာမှုကို အသုံးပြုပါ။
b) လေဝင်လေထွက်- ပါးလွှာသောနံရံပုံသွင်းခြင်းသည် မြန်နှုန်းမြင့်ထိုးဆေးကို အသုံးပြုသည် (မကြာခဏ 200-500 mm/s)။ အပေါက်အတွင်း ပိတ်မိနေသော လေသည် ချက်ချင်း လွတ်မြောက်ရမည်။ PS သို့မဟုတ် PET အတွက် PP0.01-0.02mm အတွက် အကြံပြုထားသော လေဝင်ပေါက်အတိမ်အနက်: 0.02-0.03mm
အပေါက်များကိုဖြည့်ရန် နောက်ဆုံးအချက်တွင်၊ ခွဲထွက်သည့်မျဉ်းတစ်လျှောက်နှင့် ejector pins အနီးတစ်ဝိုက်တွင် ထားရှိသင့်သည်။ ဂ) မူကြမ်းထောင့်များ- ပါးလွှာသောနံရံအစိတ်အပိုင်းများအတွက်၊ တစ်ဖက်လျှင် အနည်းဆုံး မူကြမ်း 1° ကို အကြံပြုထားသည် (ပိုမိုနက်နဲသောကွန်တိန်နာများအတွက် 1.5–2°)။ အကြမ်းမလုံလောက်ပါက ခြစ်ခြင်း၊ လေဟာနယ်သော့ခတ်ခြင်းနှင့် ထုတ်လွှတ်ခြင်းဆိုင်ရာ ပြဿနာများကို ဖြစ်စေသည်။
ဃ) မျက်နှာပြင်အချောထည်- ရှင်းလင်းသော သို့မဟုတ် တောက်ပြောင်သော အစိတ်အပိုင်းများအတွက် အခေါင်းပေါက်မျက်နှာပြင်များသည် SPI A-1 (ကြေးမုံ) မျက်နှာပြင် လိုအပ်သည်။ အနက်ရောင် နို့ထွက်ပစ္စည်းများအတွက် SPI B-1 (600 grit) သည် လုံလောက်ပါသည်။
အအေးခံခြင်းသည် ပါးလွှာသော နံရံပုံသွင်းခြင်းတွင် လည်ပတ်ချိန်ကို လွှမ်းမိုးသည်—ပုံမှန်အားဖြင့် စုစုပေါင်းစက်ဝန်း၏ 60-80% ရှိသည်။ ထိရောက်သောအအေးပေးခြင်းသည် ကုန်ထုတ်စွမ်းအားမြင့်မားခြင်း၏သော့ချက်ဖြစ်သည်။
ဒီဇိုင်းအခြေခံမူများ
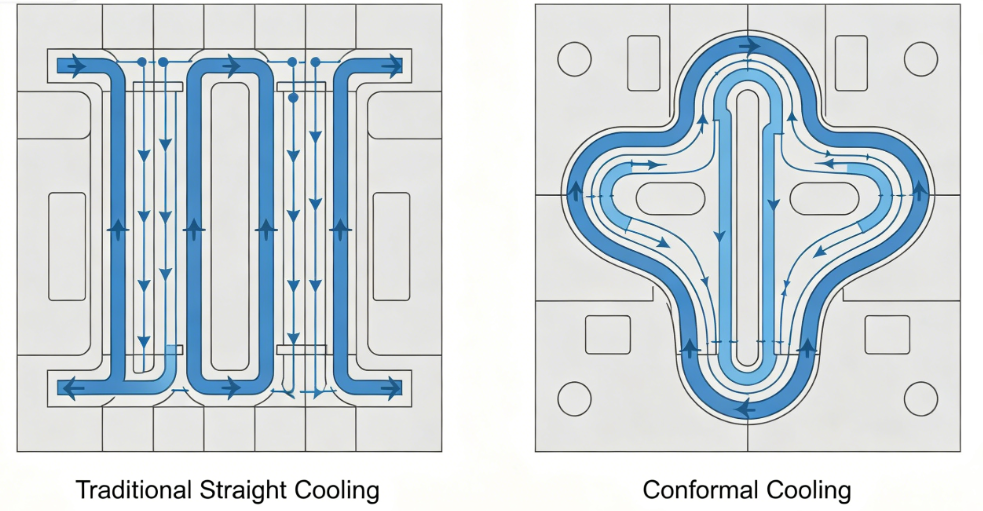
က) ပုံမှန်အအေးခံခြင်း- ရိုးရာဖြောင့်တူးထားသော အအေးပေးလမ်းကြောင်းများသည် အပေါက်မျက်နှာပြင်နှင့် ဝေးလွန်းသည်။ ပုံမှန်အအေးခံလမ်းကြောင်းများ—အစိတ်အပိုင်း၏ပုံစံအတိုင်း-အအေးခံချိန်ကို 30-50% လျှော့ချနိုင်သည်။ ၎င်းတို့ကို 3D ပုံနှိပ်ခြင်း သို့မဟုတ် ကွေးချန်နယ်များဖြင့် ထည့်သွင်းမှုများကို CNC စက်ဖြင့် ဖန်တီးထားသည်။
ခ) အအေးခံချန်နယ် ကန့်သတ်ချက်များ-
ဂ) စွမ်းဆောင်ရည်မြင့် အအေးပေးခြင်း- နေရာလွတ်ကန့်သတ်ထားသည့် အူတိုင်ရှိ bubblers သို့မဟုတ် baffle များကို အသုံးပြုပါ။ မြင့်မားသော cores အတွက် spiral cooling inserts သို့မဟုတ် အပူပိုက်များကို တပ်ဆင်ပါ။
ဃ) အအေးခံပတ်လမ်းကို ပိုင်းခြားခြင်း- အပေါက်နှင့် အူတိုင်ပြားများအတွက် အမှီအခိုကင်းသော ဆားကစ်များသည် ကွဲပြားသော စီးဆင်းမှုနှုန်းနှင့် အပူချိန်များကို အစိတ်အပိုင်းထုတ်လွှတ်မှုကို အကောင်းဆုံးဖြစ်အောင် လုပ်ပြီး warpage ကို လျှော့ချရန် ခွင့်ပြုသည်။
ပါးလွှာသော နံရံအစိတ်အပိုင်းများသည် တောင့်တင်းမှုနည်းပြီး ထုတ်လိုက်ချိန်တွင် အလွယ်တကူ ပုံပျက်သွားနိုင်သည်။ ထုတ်လွှတ်မှုစနစ်သည် နူးညံ့သိမ်မွေ့သော်လည်း ယုံကြည်စိတ်ချရမှု ရှိရမည်။
ဒီဇိုင်းအကြံပြုချက်များ
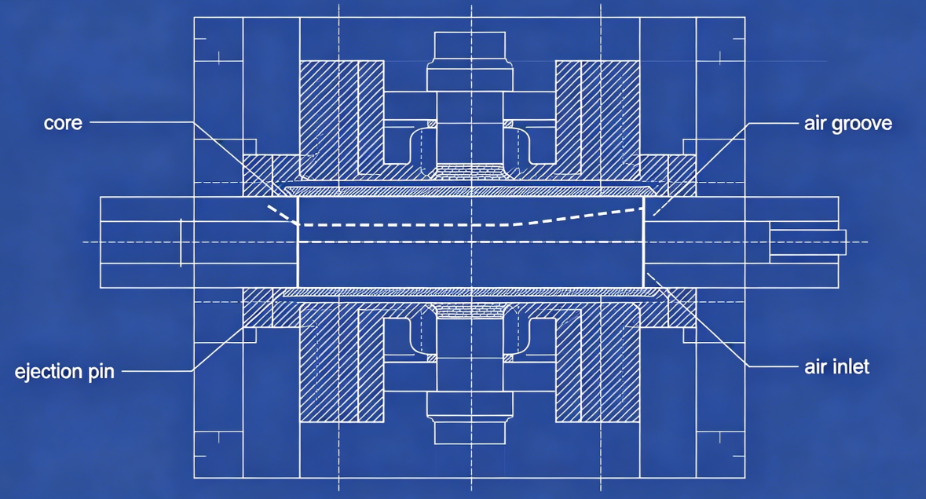
က) လေထုတ်ခြင်း- ပါးလွှာသော နံရံကွန်တိန်နာများ (အထူးသဖြင့် ခွက်များ) အတွက် လေ-အကူအညီဖြင့် ထုတ်လွှတ်ခြင်းသည် အကောင်းဆုံးဖြစ်သည်။ ဖိသိပ်ထားသောလေ (2-4 bar) ကို အူတိုင်နှင့် အပိုင်းကြားတွင် မိုက်ခရိုအပေါက်များ သို့မဟုတ် ပေါက်ပေါက်ထည့်မှုများမှတစ်ဆင့် အူတိုင်မှ အစိတ်အပိုင်းကို လွှင့်ထုတ်သည်။
b) Stripper plate- အောက်ခံ သို့မဟုတ် နက်ရှိုင်းသော ဘေးနံရံများပါရှိသော အစိတ်အပိုင်းများအတွက်၊ စက်ပိုင်းဆိုင်ရာ stripper plate သည် အစိတ်အပိုင်းတစ်ခုလုံးကို ပတ်၀န်းကျင်တစ်လျှောက် ထုတ်လွှတ်သည့်စွမ်းအားကိုပင် ထောက်ပံ့ပေးသည်။
ဂ) Ejector pins- ပင်များကို ရှောင်လွှဲ၍မရသောအခါ၊ နံရိုးများ သို့မဟုတ် လျှို့ဝှက်မျက်နှာပြင်များပေါ်တွင် ချထားသော သေးငယ်သောအချင်း တံသင်များ (2-3mm) ကို အသုံးပြုပါ။ မြင်သာသော အမှတ်အသားများ ချန်ထားသော ကြီးမားသော ပင်တံများကို ရှောင်ကြဉ်ပါ။
ဃ) အချိန်ဆွဲခြင်း- ပုံပျက်ခြင်းကို ရှောင်ရှားရန် အစိတ်အပိုင်းသည် လုံလောက်စွာ အေးသွားပြီးနောက်မှသာ ထုတ်လွှတ်မှု အစီအစဉ်သည် စတင်သင့်သည်။ မှိုဖွင့်ပြီးနောက် အအေးခံထားသော နှောင့်နှေးမှုကို အသုံးပြုပါ။
အကောင်းဆုံးမှိုပင်သည် သင့်လျော်သော လုပ်ငန်းစဉ်ဆက်တင်များမရှိဘဲ ကောင်းမွန်သောအစိတ်အပိုင်းများကို မထုတ်လုပ်နိုင်ပါ။ နံရံပါးပါးပုံသွင်းခြင်းအတွက် အဓိက ကန့်သတ်ချက်များ
|
ကန့်သတ်ချက် |
ပုံမှန်အတိုင်းအတာ |
မှတ်စုများ |
|
ဆေးထိုးနှုန်း |
200-500 mm/s |
မြန်နှုန်းမြင့်သည် အေးခဲသွားခြင်းမပြုမီ ပါးလွှာသောအပိုင်းများကို ဖြည့်ပေးသည်။ |
|
ဆေးထိုးဖိအား |
ဘား 1,200-2,000 |
စီးဆင်းမှုခုခံမှုကို ကျော်လွှားရန် လိုအပ်သည်။ |
|
အရည်ပျော်အပူချိန် |
190–240°C (PP), 230–280°C (PS) |
viscosity အတွက် အကောင်းဆုံးဖြစ်အောင်လုပ်ပါ။ |
|
မှိုအပူချိန် |
10–25°C (အပြေးသမား) သို့မဟုတ် 30–60°C (ပူသောအပြေးသမား) |
မျှတသောအအေး |
|
နောက်ကျောဖိအား |
5-15 ဘား |
plastication ညီညွတ်မှု အတွက် |
|
ချွတ်ယွင်းချက် |
မှိုနှင့်ပတ်သက်သောအကြောင်းရင်း |
ဖြေရှင်းချက် |
|
တိုတိုရိုက်ချက် |
လေဝင်လေထွက် မလုံလောက်ခြင်း သို့မဟုတ် သေးငယ်သော တံခါးများ |
စီးဆင်းမှုအဆုံးမှတ်များတွင် လေပေါက်များထည့်ပါ။ တံခါးများချဲ့ထွင်ပါ။ |
|
Warpage |
မညီမညာ အအေးခံခြင်း သို့မဟုတ် ဟန်ချက်မညီသော ဖြည့်ပေးခြင်း |
အအေးခံတူညီမှုကိုတိုးတက်စေ; ဟန်ချက်ညီသော အပြေးသမားများ |
|
အကျွံအမှတ်တွေ |
ဂိတ်တည်နေရာ ညံ့ဖျင်းခြင်း သို့မဟုတ် ထုပ်ပိုးမှု မလုံလောက်ခြင်း။ |
ထူထပ်သောအပိုင်းသို့ တံခါးကို ရွှေ့ပါ။ ထုပ်ပိုးချိန်ထည့်ပါ။ |
|
ဂိတ်အငွေ့အသက်တွေ အရမ်းမြင့်တယ်။ |
တံခါး ဒီဇိုင်း မမှန်ပါ။ |
valve gate သို့မဟုတ် submarine gate သို့ပြောင်းပါ။ |
|
အူတိုင်ပေါ်တွင် ကပ်ထားသည်။ |
အကြမ်းမလုံလောက်ခြင်း သို့မဟုတ် လေထုတ်ခြင်း ချို့ယွင်းခြင်း။ |
မူကြမ်းကို တိုးမြှင့်; သန့်ရှင်းသောလေဝင်ပေါက်များ |
|
မီးလောင်ဒဏ်ရာများ |
လေဝင်လေထွက် မလုံလောက်ခြင်း။ |
ပစ္စည်းကန့်သတ်ချက်များအတွင်း အပေါက်များကို နက်စေပါသည်။ |
ဂHallenge - 150ml ဒိန်ချဉ်ခွက်များအတွက် ၄၈ ပေါက်မှို (PP၊ နံရံအထူ ၀.၄၅ မီလီမီတာ၊ ၄ စက္ကန့်၊ နှစ်စဉ်၊ နှစ်စဉ်အစိတ်အပိုင်း သန်း 20 တောင်းဆိုသည်)။
လုပ်ဆောင်ချက်များ-
ရလဒ်များ
ပါးလွှာသောနံရံထုပ်ပိုးမှုမှိုနည်းပညာသည် ဆေးထိုးမှိုအင်ဂျင်နီယာ၏ အထွတ်အထိပ်ကို ကိုယ်စားပြုသည်။ မြင့်မားသော cavitation၊ ဒုတိယ သံသရာနှင့် သုည-ချို့ယွင်းမှု ထုတ်လုပ်မှု၏ တောင်းဆိုချက်များသည် မှိုဒီဇိုင်း၏ ရှုထောင့်တိုင်းကို ကန့်သတ်ချက်သို့ တွန်းပို့ပါသည်။ အောင်မြင်သော ပါးလွှာသော နံရံမှိုများ လိုအပ်သည်-
အခေါင်းပေါက်/အူတိုင်စက်ဖြင့် တိကျမှု (±0.01mm)
Bhot runner flow channels တွင် ညီမျှသည်။
conformal cooling တွင် ထိရောက်မှုရှိသည်။
ထုတ်ပယ်စနစ်များတွင် ယုံကြည်စိတ်ချရမှု
ရုပ်ပိုင်းဆိုင်ရာ အပြုအမူနှင့် လုပ်ငန်းစဉ် ဒိုင်းနမစ်များကို နားလည်ခြင်း။
Fသို့မဟုတ် မှိုထုတ်လုပ်သူများသည် အဆင့်မြင့်ဒီဇိုင်းကိရိယာများနှင့် တိကျသောထုတ်လုပ်မှုတွင် ရင်းနှီးမြှုပ်နှံလိုသောဆန္ဒရှိကာ၊ ပါးလွှာသောနံရံထုပ်ပိုးမှုကဏ္ဍသည် နည်းပညာဆိုင်ရာစိန်ခေါ်မှုနှင့် စီးပွားရေးတိုးတက်မှုအတွက် ကြီးမားသောအခွင့်အလမ်းများကို ပေးဆောင်ပါသည်။
ဖုန်း: +86-18957424655
မိုဘိုင်း: +86-18957424655
အီးမေးလ်: sale@taizhoumold.com
လိပ်စာ:အမှတ် 18 Shangxian လမ်း၊ Beicheng စက်မှုဇုန်၊ Huangyan ခရိုင် Taizhou မြို့၊ Zhejiang ပြည်နယ်၊ တရုတ်
မူပိုင်ခွင့် © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. All rights reserved.