ကြှနျုပျတို့နောကျလိုကျပါ:

သတင်း
ထုတ်ကုန်များ

Injection Molding Defects နှင့် Molds တို့၏ ဆက်စပ်မှု

နိဒါန်း

        Injection molding ချို့ယွင်းချက်များသည် မကြာခဏ စိတ်ရှုပ်စရာဖြစ်သည်။ အစိတ်အပိုင်းတစ်ခုသည် စုပ်ခွက်များ၊ စစ်ပွဲများ၊ မီးလောင်မှုအမှတ်အသားများ သို့မဟုတ် တိုတိုရိုက်ချက်များဖြင့် ထွက်လာသောအခါ၊ ထုတ်လုပ်မှုမန်နေဂျာများစွာ၏ ပထမဆုံးတုံ့ပြန်မှုသည် စက်ပါရာမီတာများ—အပူချိန်၊ ဖိအား၊ ဆေးထိုးနှုန်း သို့မဟုတ် အအေးခံချိန်ကို ချိန်ညှိရန်ဖြစ်သည်။ ဤပြုပြင်ပြောင်းလဲမှုများသည် ရံဖန်ရံခါတွင် အထောက်အကူဖြစ်စေသော်လည်း မူလအကြောင်းရင်းမှာ ပို၍နက်ရှိုင်းသည်- မှိုကိုယ်တိုင်ပင် ဖြစ်သည်။

        အတွေ့အကြုံရှိ မှိုပညာရှင်တစ်ဦးအနေဖြင့် ကန့်သတ်ချိန်ညှိခြင်းအတွက် ရက်သတ္တပတ်များစွာ အလဟဿဖြုန်းတီးခဲ့သည့် မရေမတွက်နိုင်သော အမှုအခင်းများကို ကျွန်ုပ်တွေ့မြင်ခဲ့ရပြီး မှိုဒီဇိုင်းသည် တရားခံအစစ်အမှန်ဖြစ်ကြောင်း ရှာဖွေတွေ့ရှိခဲ့သည်။ တရားအားထုတ်၊ဒီဇိုင်းကောင်းမွန်သော မှိုသည် ကျယ်ပြန့်သော လုပ်ဆောင်မှုပြတင်းပေါက်ဖြင့်ပင် အရည်အသွေးကောင်းသော အစိတ်အပိုင်းများကို ထုတ်လုပ်နိုင်သည်။ ဒီဇိုင်းညံ့ဖျင်းသောမှိုသည် စက်အား မည်မျှကောင်းမွန်စွာ ချိန်ညှိထားပါစေ တစ်သမတ်တည်းအရည်အသွေးကို မည်သည့်အခါမျှ ထုတ်လုပ်မည်မဟုတ်ပါ။

        ဤဆောင်းပါးတွင် မကြာခဏ ဆေးထိုးပုံသွင်းခြင်းဆိုင်ရာ ချို့ယွင်းချက်များ ဖြစ်စေသော မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများကို အလေးပေးဖော်ပြထားသည်။ ဤဆက်ဆံရေးများကို နားလည်သဘောပေါက်ခြင်းက မှိုထုတ်လုပ်သူများနှင့် ဆေးထိုးမှိုထုတ်လုပ်သူများ—ယာယီပြုပြင်မှုများကို ကျင့်သုံးခြင်းထက် အရင်းအမြစ်မှ ပြဿနာများကို ဖြေရှင်းခြင်းအား ပိုမိုထိရောက်စွာ ပူးပေါင်းဆောင်ရွက်နိုင်စေပါသည်။

1. Short Shots (မပြည့်စုံသော ဖြည့်စွက်ချက်များ)

        ဘယ်လိုပုံစံလဲ။: မှိုအပေါက်သည် လုံးလုံးလျားလျား မပြည့်ပါ။ အပိုင်းအစွန်းများ ပျောက်ဆုံးနေသည် သို့မဟုတ် လုံးဝန်းနေပါသည်။

        မှိုနှင့်ပတ်သက်သော အကြောင်းတရားများ:

  • အရွယ်အစားသေးငယ်သော တံခါးများ သို့မဟုတ် အပြေးသမားများ- ကန့်သတ်ထားသော စီးဆင်းမှုလမ်းကြောင်းများသည် ဖိအားကျဆင်းမှုကို တိုးစေပြီး အရည်ပျော်သွားသည့် အပေါက်များအထိ မရောက်ရှိအောင် ကာကွယ်ပေးသည်။
  • ညံ့သောတံခါးတည်နေရာ- ပါးလွှာသောအပိုင်းများနှင့်ဝေးကွာသောနေရာ သို့မဟုတ် ရှည်လျားသောစီးဆင်းမှုလမ်းကြောင်းများ၏အဆုံးတွင် ဂိတ်များသည် အချိန်မတန်မီ အေးခဲသွားစေသည်။
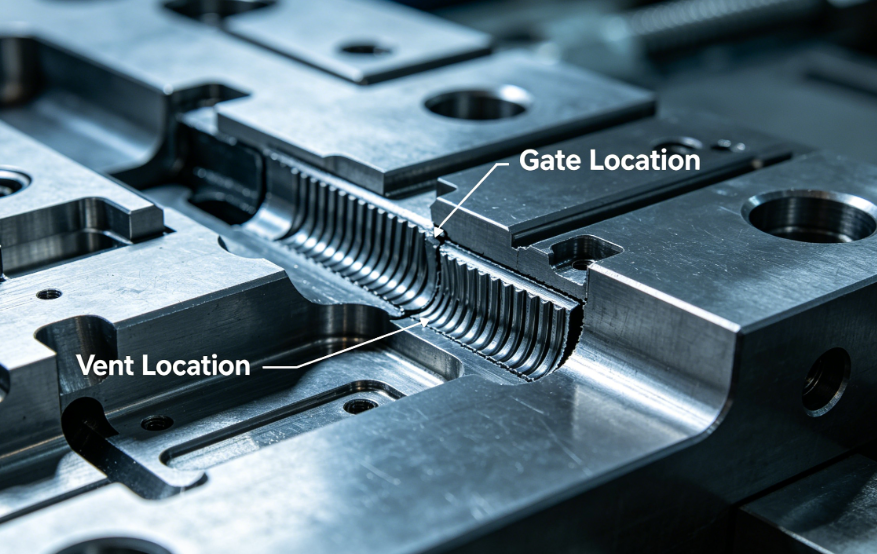
  • လေဝင်လေထွက်မလုံလောက်ခြင်း- ပိတ်မိနေသောလေကို ဖိသိပ်ထားပြီး အရည်ပျော်မသွားအောင် ကာကွယ်ပေးသည်။
  • ပါးလွှာသော အမည်ခံနံရံဒီဇိုင်း- ပစ္စည်းအတွက် အနည်းဆုံးအကြံပြုထားသော အထူအောက်။
  • အေးသော မျှော့များ- အေးသောမျှော့ကောင်းကောင်းမရှိခြင်းသည် အအေးခံပစ္စည်းများကို တံခါးကိုပိတ်ဆို့စေသည်။

       ဖြေရှင်းချက်များ-

  • ဂိတ်ပေါက်နှင့် ပြေးသူအချင်းများကို တိုးမြှင့်ပါ (အတည်ပြုရန် မှိုစီးဆင်းမှု ခွဲခြမ်းစိတ်ဖြာမှုကို အသုံးပြုပါ)။
  • ဖြည့်ရခက်သော နေရာများနှင့် နီးသော ဂိတ်များကို နေရာပြောင်းပါ။
  • အပေါက်များထည့်ခြင်း သို့မဟုတ် နက်ရှိုင်းစေခြင်း (ပုံမှန်အတိမ်အနက်: 0.02–0.05mm ပစ္စည်းပေါ်မူတည်၍)။
  • ထုတ်ကုန်ဒီဇိုင်နာဖြင့် နံရံအထူကို ပြန်လည်သုံးသပ်ပါ။
  • အပြေးသမားအဆုံးနှင့် ဆန့်ကျင်ဘက်တံခါးများတွင် အအေးခံထားသော မျှော့ရေတွင်းများကို ထည့်ပါ။

2. Sink Marks

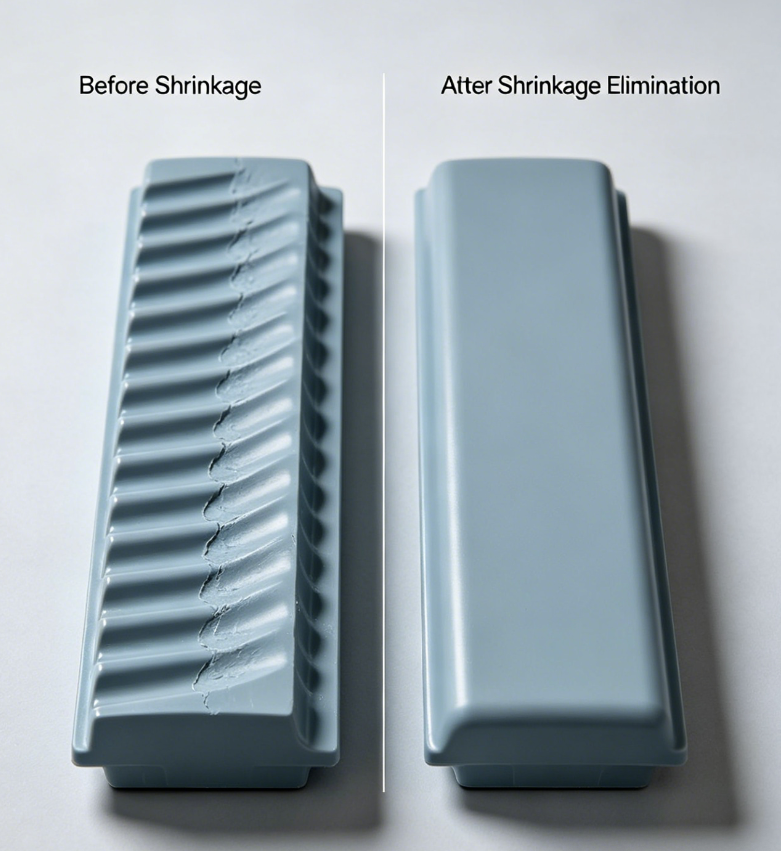
        ဘယ်လိုပုံစံလဲ။: ပုံမှန်အားဖြင့် ထူထဲသောနံရိုးများ သို့မဟုတ် အထက်လူကြီးများအထက်တွင် မျက်နှာပြင် စိတ်ဓာတ်ကျခြင်း။

        မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများ-

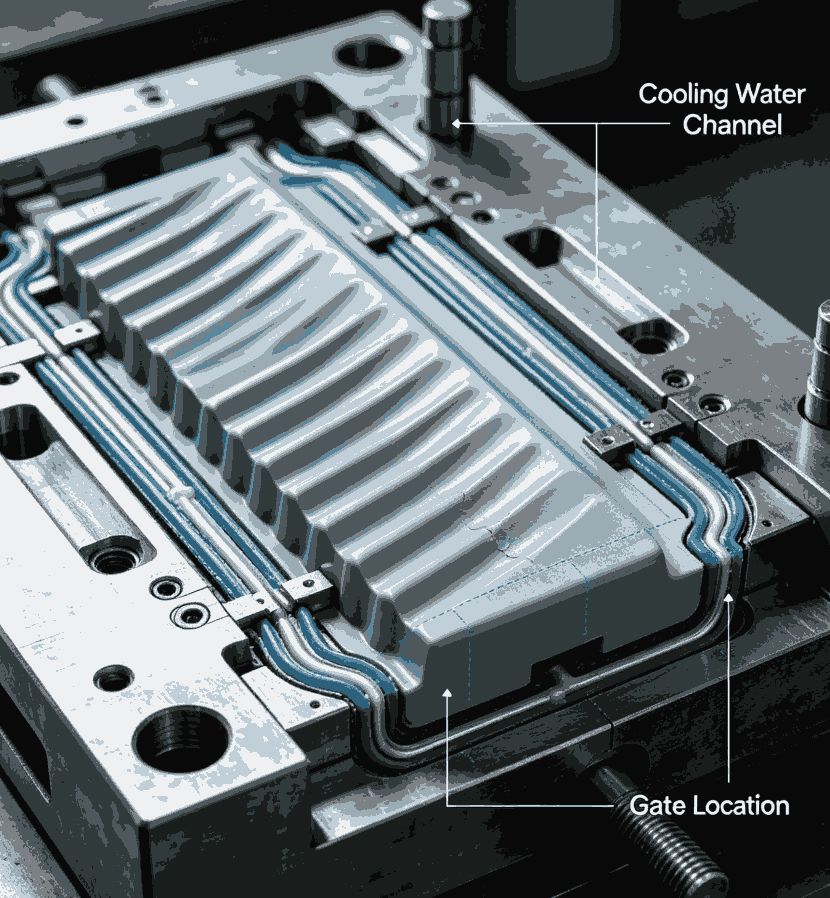
  • ထူထဲသောအပိုင်းများတွင် အအေးမလုံလောက်ခြင်း-အအေးခံချန်နယ်နေရာချထားမှု မလုံလောက်ပါက ပင်မပစ္စည်းကို အရေပြားထက် ပိုကျုံ့သွားစေနိုင်သည်။
  • သေးငယ်သောတံခါးများ-အချိန်မတန်မီ တံခါးအေးခဲပိတ်ခြင်းသည် ထုပ်ပိုးမှုဖိအားကို ထူထဲသောအပိုင်းသို့ မရောက်ရှိအောင် တားဆီးပေးသည်။
  • ညံ့သောတံခါးတည်နေရာ-ထူထပ်သော ဧရိယာနှင့် အလွန်ဝေးသော ဂိတ်ပေါက်သည် ၎င်းသို့မရောက်ရှိမီ ထုပ်ပိုးထားသော ဖိအားများ ဆုံးရှုံးသွားခြင်းကို ဆိုလိုသည်။
  • နံရိုး/အခြေခံအထူအချိုးထိန်းချုပ်မှု မရှိခြင်း-အမည်ခံနံရံ၏ 60% ကျော်သောနံရိုးအထူ။

        ဖြေရှင်းချက်များ-

  • အအေးခံလမ်းကြောင်းများကို ထူထဲသောအပိုင်းများနှင့် ပိုမိုနီးကပ်စွာ ထားရှိပါ။ baffles သို့မဟုတ် bubblers စဉ်းစားပါ။
  • တံခါးကိုချဲ့ပါ သို့မဟုတ် ပိုကြီးသောတံခါးအမျိုးအစား (ပန်ကာတံခါး၊ ဥမင်တံခါး) သို့ပြောင်းပါ။
  • ထူထပ်သောအခန်းအနီးတွင် ဂိတ်ပြောင်းပါ။
  • နံရိုးအထူကို အမည်ခံနံရံ၏ 40-60% သို့ လျှော့ချပါ (ဒီဇိုင်းပြောင်းလဲမှု၊ မှိုသည် လိုက်လျောညီထွေရှိရမည်)။

3. Warpage (Part Distortion)

        ဘယ်လိုပုံစံလဲ-ထုတ်ပြီးနောက် အပိုင်းသည် လိမ်ခြင်း၊ ဦးညွှတ်ခြင်း သို့မဟုတ် မညီမညာဖြစ်နေသည်။

        မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများ-

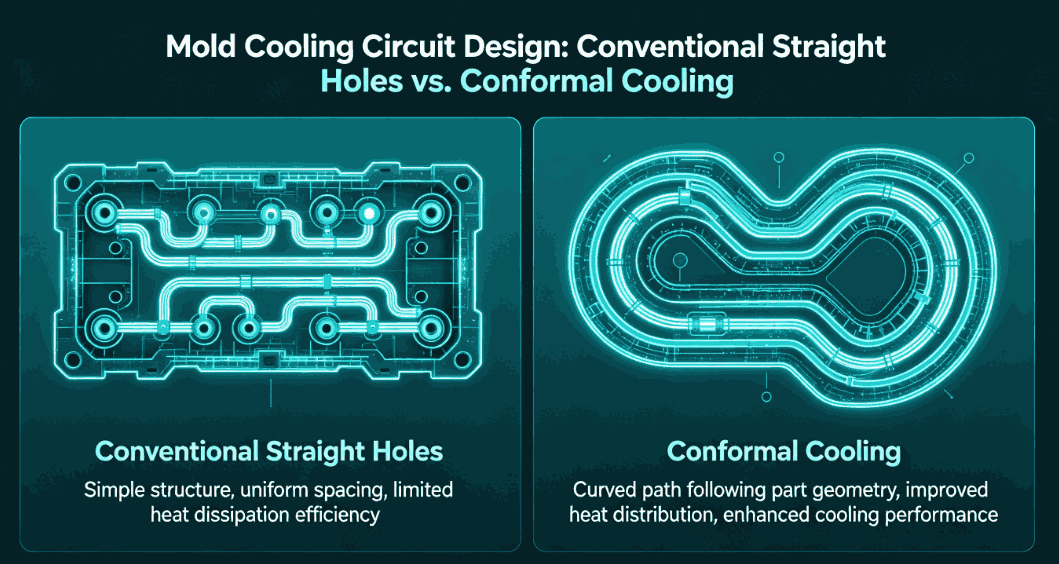
  • မညီမညာ အအေးခံခြင်း-အပေါက်တစ်ဝိုက်ရှိ မှိုအပူချိန်ကွာခြားချက်များသည် ကွဲပြားသောကျုံ့မှုကို ဖြစ်စေသည်။
  • မှားယွင်းသော ထုတ်လွှတ်မှုပုံစံ-Ejector pin များသည် ညီညာစွာ သို့မဟုတ် ပါးလွှာသော အပိုင်းများကို တွန်းပို့သည်။
  • ဟန်ချက်မညီသော အပြေးသမားစနစ်-Multi-cavity မှိုများတွင်၊ မညီမျှသော ဖြည့်သွင်းမှုသည် မတူညီသော အကြွင်းအကျန်များကို ဖိစီးမှုဖြစ်စေသည်။
  • မူကြမ်းထောင့် မလုံလောက်ပါ-မြင့်မားသော ထုတ်လွှတ်စွမ်းအားများသည် အစိတ်အပိုင်းကို ပုံပျက်စေသည်။
  • တံခါးပေါက်မှ တွန်းပို့သော ဦးတည်ချက်-ပါးလွှာသော အပိုင်းများ သို့မဟုတ် အလယ်ဗဟိုတွင် ထားရှိထားသော ဂိတ်များသည် အအေးခံချိန်တွင် ရွေ့လျားနေသော မော်လီကျူး တိမ်းညွှတ်မှုကို ဖြစ်စေသည်။

        ဖြေရှင်းချက်များ-

  • အအေးခံပတ်လမ်းအပြင်အဆင်ကို ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ပါ- ရှုပ်ထွေးသောဂျီသြမေတြီများအတွက် သမရိုးကျအအေးကိုသုံးပါ။
  • ဟန်ချက်ညီသော ejector pin နေရာချထားမှု; ပါးလွှာသောအပိုင်းများတွင် ပိုကြီးသော ပင်ချောင်းများကို အသုံးပြုပါ။
  • သဘာဝအတိုင်း ဟန်ချက်ညီသော အပြေးသမားများ (အပေါက်တစ်ခုစီသို့ တူညီသော စီးဆင်းမှုအလျား) ကို ဒီဇိုင်းဆွဲပါ။
  • မူကြမ်းထောင့်ကို တိုးပါ (ပစ္စည်းအများစုအတွက် 1-2°၊ အသွင်အပြင်အတွက် 3-5°)။
  • ထူထဲသောအပိုင်းများတွင် ဂိတ်များကိုရှာပါ သို့မဟုတ် ဂိတ်များစွာကို အသုံးပြုပါ။


4. Burn Marks / Dielectrical အပူပေးခြင်း

        ဘယ်လိုပုံစံလဲ-အညိုရောင် သို့မဟုတ် အနက်ရောင် အစက်အပြောက်များသည် အများအားဖြင့် စီးဆင်းမှု၏အဆုံး သို့မဟုတ် နံရိုးနက်တွင် ဖြစ်တတ်သည်။

        မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများ-

  • လေဝင်လေထွက် မလုံလောက်ခြင်း-မျက်မမြင်အိတ်ကပ်များ သို့မဟုတ် စီးဆင်းမှုမျက်နှာစာများတွင် ပိတ်မိနေသောလေသည် ဖိသိပ်လာပြီး ပူလာပြီး ပိုလီမာကို ကျဆင်းစေသည်။
  • လေဝင်လေထွက်များ အလွန်တိမ်ကာ သို့မဟုတ် ပိတ်ဆို့သည်-ဓာတ်ငွေ့က မြန်မြန်ဆန်ဆန် မလွတ်နိုင်ပါဘူး။
  • ညံ့ဖျင်းသော ခွဲထွက်လိုင်း လေဝင်ပေါက် ဒီဇိုင်းဖြည့်ရန် နောက်ဆုံးနေရာ၌ရှိသော အပေါက်များ။

        ဖြေရှင်းချက်များ-

  • စီးဆင်းလမ်းကြောင်း အဆုံးမှတ်များနှင့် နံရိုးနက်များ အားလုံးတွင် အပေါက်များ ထည့်ပါ။
  • ပစ္စည်းအတွက်သင့်လျော်သော လေဝင်လေထွက်အတိမ်အနက်ကို အသုံးပြုပါ (ဥပမာ၊ PP အတွက် 0.02mm၊ PC အတွက် 0.01mm)။
  • လေဝင်လေထွက်လွန်ကဲသော လိုအပ်ချက်များ အတွက် အပေါက်များသော (sintered) သံမဏိထည့်သွင်းမှုများကို ထည့်သွင်းစဉ်းစားပါ။
  • လေဝင်လေထွက် grooves များနှင့်အတူ ejector pins များထည့်ပါ။

5. Flash (Burrs)၊

        ဘယ်လိုပုံစံလဲ-ခွဲထွက်သည့်လိုင်း၊ ထုတ်ပယ်ပင်ထိုးအပေါက်များ၊ သို့မဟုတ် ဆလိုက်ဒါပိတ်ခြင်းများတွင် ပိုလျှံနေသော ပလပ်စတစ်ပါးပါးလေး။

       မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများ-

  • ပရောဂျက်ဧရိယာအတွက် ကုပ်တန်ချိန်မလုံလောက်ခြင်း- မှိုသည် စက်အတွက် ကြီးမားလွန်းသော်လည်း ခွဲလိုက်သည့်လိုင်းသမာဓိသည် ညံ့နေပါက မှိုကိုယ်တိုင်က အကြောင်းရင်းတစ်ခု ဖြစ်လာနိုင်သည်။
  • ပွန်းပဲ့ခြင်း သို့မဟုတ် ပျက်စီးနေသော ခွဲခြင်းလိုင်း- ယခင်ပျက်စီးမှု သို့မဟုတ် ဝတ်ဆင်မှုသည် ပလပ်စတစ်ကို လွတ်မြောက်စေပါသည်။
  • မှိုတောင့်တင်းမှု မလုံလောက်ခြင်း- မှိုပြားများသည် ဆေးထိုးဖိအားအောက်တွင် ပျော့သွားကာ ကွက်လပ်များကို ဖွင့်သည်။
  • လေဝင်ပေါက်အတိမ်အနက် မမှန်ကန်ပါ- နက်လွန်းသော လေဝင်ပေါက်များသည် ဖလက်ရှ်ချန်နယ်များအဖြစ် လုပ်ဆောင်သည်။
  • ဆလိုက်ဒါများ သို့မဟုတ် ထည့်သွင်းမှုများ၏ အံဝင်ခွင်ကျ ညံ့ဖျင်းခြင်း- အပိတ်မျက်နှာပြင်များတွင် ကွာဟချက်။

       ဖြေရှင်းချက်များ-

  • ခွဲထားသောမျဉ်းမျက်နှာပြင်များကို ပြုပြင်ခြင်း သို့မဟုတ် ဖြတ်တောက်ခြင်း
  • ပျော့ပျောင်းမှုကို တားဆီးရန်အတွက် လိုင်နာပြားနောက်ဘက်ရှိ ထောက်တိုင်များကို ပေါင်းထည့်ပါ။ အပေါက်များကို သင့်လျော်သောအတိမ်အနက်သို့ ဖြတ်ထားကြောင်း သေချာအောင် (ပုံမှန်အားဖြင့် 0.02–0.05 မီလီမီတာ၊ နောက်တွင် 0.5–1.0 မီလီမီတာ)။
  • သင့်လျော်သောထောင့်များနှင့် အံဝင်ခွင်ကျရှိသော မျက်နှာပြင်များကို ပြန်ပိတ်ပါ။

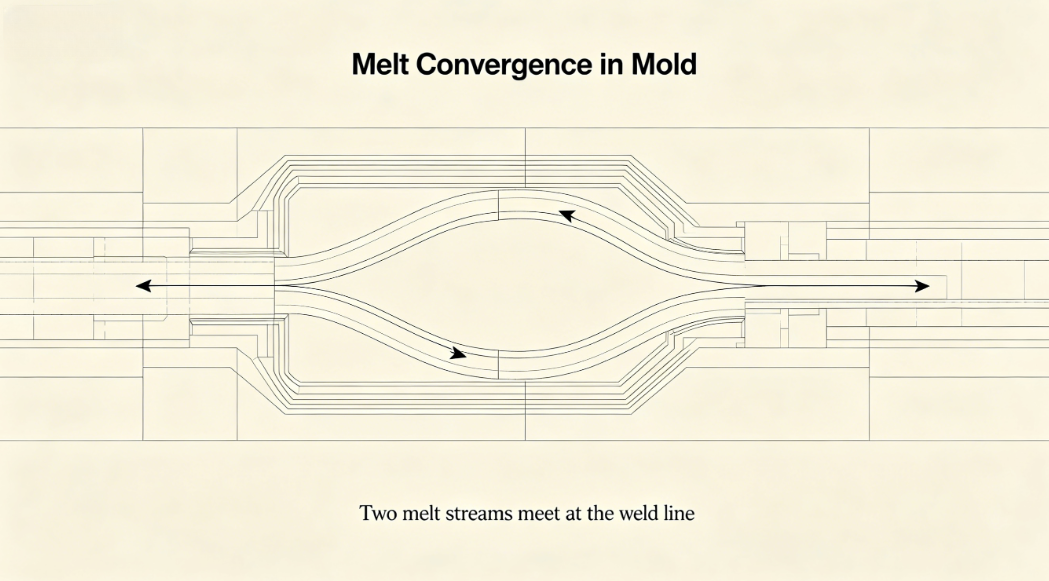
6. Weld Lines (ချည်ကြိုးများ)

        ဘယ်လိုပုံစံလဲ-စီးဆင်းနေသော မျက်နှာစာနှစ်ခုဆုံသည့် မြင်နိုင်သောမျဉ်းများ အားနည်းခြင်းနဲ့ တွဲတတ်တယ်။

       မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများ-

  • စီးဆင်းနေသော မျက်နှာစာများကို ပေါင်းစည်းစေသော တံခါးများစွာMulti-gate ဒီဇိုင်းများအတွက် မွေးရာပါ
  • အစာအိမ်အတွင်း အတားအဆီးများစီးဆင်းမှုကိုခွဲပေးသော cores, inserts, or ribs.
  • အအေးမျက်နှာများညံ့ဖျင်းသောတံခါးဒီဇိုင်း သို့မဟုတ် အအေးခံမျှော့ရေတွင်းများ မလုံလောက်ပါ။
  • ဂဟေလိုင်းတည်နေရာတွင် လေဝင်လေထွက်မလုံလောက်ခြင်း-ပိတ်မိနေသောလေသည် မော်လီကျူးများ ရောထွေးမှုကို တားဆီးသည်။

        ဖြေရှင်းချက်များ-

  • ဂဟေလိုင်းများကို အရေးမကြီးသောနေရာများသို့ ရွှေ့ရန် တံခါးများကို နေရာပြောင်းပါ။
  • တံခါးအရွယ်အစားကို တိုးမြှင့်ပါ သို့မဟုတ် မတူညီသောတံခါးအမျိုးအစားသို့ ပြောင်းပါ (ဥပမာ၊ ပန်ကာတံခါး)။
  • ဂဟေလိုင်းတည်နေရာတွင် လေဝင်ပေါက်အိတ်ကို ထည့်ပါ။
  • ဂဟေလိုင်းများကိုဖယ်ရှားရန် sequential valve gating ပါရှိသော hot runner ကိုအသုံးပြုပါ။

7. မျက်နှာပြင်ချို့ယွင်းချက်များ- စီးဆင်းမှုအမှတ်အသားများ၊ မီးခိုးရောင်များနှင့် မြူမှုန်များ

        သူတို့ ဘယ်လိုပုံလဲ-မျက်နှာပြင်ပေါ်ရှိ ပိန်းများ၊ လှိုင်းတွန့်ပုံစံများ သို့မဟုတ် မှိုင်းသောနေရာများ။

       မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများ-

  • ညံ့ဖျင်းသောတံခါးဒီဇိုင်းသေးငယ်လွန်းသော သို့မဟုတ် မသင့်လျော်သောနေရာတွင်ရှိသော ဂိတ်များသည် တုန်လှုပ်ခြင်း သို့မဟုတ် တုံ့ဆိုင်းသွားစေသည်။
  • ချွန်ထက်သောထောင့်များ သို့မဟုတ် နံရံအထူတွင် ရုတ်တရက်ပြောင်းလဲမှုများ-စီးဆင်းမှု မတည်မငြိမ်ဖြစ်စေသည်။
  • အေးသောမှိုမျက်နှာပြင်ညံ့ဖျင်းသော အအေးခံပတ်လမ်း ဒီဇိုင်းသည် အချိန်မတိုင်မီ အရည်ပျော်မှုကို အေးမြစေသော အအေးစက်များကို ဖြစ်စေသည်။
  • ညစ်ညမ်းသော သို့မဟုတ် ကြမ်းတမ်းသော အပေါက်မျက်နှာပြင်-တောက်ပမှုနှင့် တောက်ပမှု အားနည်းခြင်းကို ဖြစ်စေသည်။

        ဖြေရှင်းချက်များ-

  • တဖြည်းဖြည်းချဲ့ထွင်မှုကို အားပေးသည့် ပိုကြီးသောတံခါး သို့မဟုတ် တံခါးဒီဇိုင်းကို အသုံးပြုပါ (ပန်ကာတံခါး၊ ရုပ်ရှင်တံခါး)။
  • ကလိုင်အတွင်း ချောမွေ့သော အသွင်ကူးပြောင်းမှုများ (အချင်းဝက် ချွန်ထက်သောထောင့်များ)။
  • အအေးခံမှု တူညီမှုကို အကောင်းဆုံးဖြစ်အောင် လုပ်ပါ။
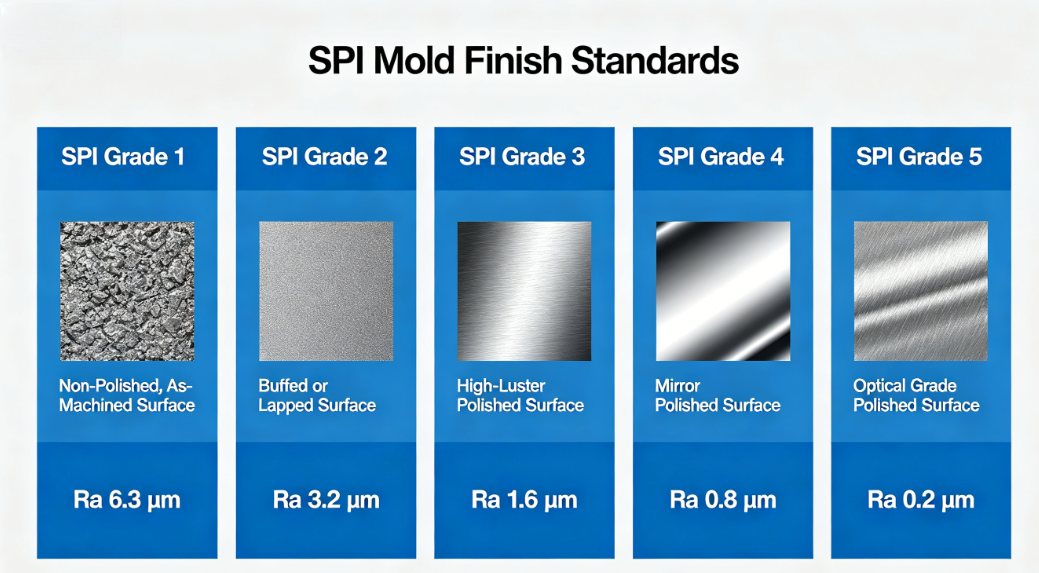
  • လိုအပ်သောအချောထည်ဆီသို့ ပိုလန်မျက်နှာပြင် (တောက်ပသော အစိတ်အပိုင်းများအတွက် မှန်ဆေး)။

8. Ejector Pin Marks/ Push Marks များ

        ဘယ်လိုပုံစံလဲ-ထွက်လာသည့် ပင်ချောင်းများသည် အစိတ်အပိုင်းကို ဆက်သွယ်သည့်နေရာတွင် ပေါက်နေသော သို့မဟုတ် နစ်နေသော အမှတ်အသားများ။

        မှိုနှင့်ပတ်သက်သော အကြောင်းရင်းများ-

  • မူကြမ်း မလုံလောက်ပါ-မြင့်မားသော ထုတ်လွှတ်မှု စွမ်းအားသည် ပင်ထိုး အကြံပြုချက်များကို အာရုံစိုက်သည်။
  • ထုတ်ပယ်ပင်များ အလွန်နည်းသည် သို့မဟုတ် နေရာချမှု ညံ့ဖျင်းသည်-မညီမညာထွတ်။
  • ပင်အချင်း သေးငယ်လွန်းသည်-မြင့်မားသောစိတ်ဖိစီးမှုအာရုံစူးစိုက်မှု။
  • Ejector pin ပြန်ပေးသည့် ပြဿနာများ-လာမည့်စက်ဝိုင်းမတိုင်မီ ပင်နံပါတ်များကို အပြည့်အဝပြန်ရုတ်သိမ်းမည်မဟုတ်ပါ။

         ဖြေရှင်းချက်များ-

  • မူကြမ်းထောင့်ကို တိုးပါ။
  • အပိုထုတ်သည့် ပင်နံပါတ်များ ထည့်ပါ သို့မဟုတ် ပိုကြီးသော အချင်းများကို အသုံးပြုပါ။
  • နံရိုးများ၊ ဘော့စ်များ သို့မဟုတ် အခြားအလှကုန်မဟုတ်သော မျက်နှာပြင်များပေါ်တွင် ပင်တံများထားပါ။
  • သင့်လျော်သော ejector ပြန်ပေးစနစ် (စပရိန်များ သို့မဟုတ် အပြုသဘောဆောင်သော ပြန်ပို့တံများ) ကို သေချာပါစေ။

ဖြစ်ရပ်မှန်- ချွတ်ယွင်းချက်မှ ဖြေရှင်းချက်

        32-cavity pen barrel မှိုကိုထုတ်လုပ်သောဖောက်သည်တစ်ဦးသည် ဆက်တိုက် warpage နှင့် clip attachment area တွင်နစ်မြုပ်နေသောအမှတ်အသားများကိုဖော်ပြခဲ့သည်။ တိုးတက်မှုမရှိသော စက်ပါရာမီတာကို နှစ်ပတ်ကြာချိန်ညှိပြီးနောက်၊ ကျွန်ုပ်တို့သည် ပုံစံခွက်ပြန်လည်သုံးသပ်ခြင်းကို ပြုလုပ်ခဲ့ပါသည်။

        တွေ့ရှိချက်များ-

  • အအေးခံလိုင်းများသည် ထူညှပ်ဘော့စ်နှင့် ဝေးကွာသည်။
  • ဂိတ်သည် ဆန့်ကျင်ဘက်အစွန်းတွင် တည်ရှိသောကြောင့် ဖိအားဆုံးရှုံးမှု ဖြစ်စေသည်။
  • Ejector pin များကို မညီမညာ ဖြန့်ဝေခဲ့သည်။

       လုပ်ဆောင်ချက်များ-

  • ဘော့စ်အနီးရှိ အအေးခံပတ်လမ်းတွင် baffle တစ်ခုထည့်ထားသည်။
  • ဘော့စ်ဧရိယာနှင့်နီးသော တံခါးကို ရွှေ့လိုက်သည်။
  • နောက်ထပ် ejector pin နှစ်ခု ထပ်ထည့်ထားသည်။

        ရလဒ်များ

        Warpage ကို 80% လျှော့ချ; နစ်မြုပ်မှု အမှတ်အသားများကို ဖယ်ရှားခဲ့သည်။ ထုတ်လုပ်မှုအပိုင်းသည် ၁၂ ရာခိုင်နှုန်းမှ ၂ ရာခိုင်နှုန်းသို့ ကျဆင်းသွားသည်။

နိဂုံး

        ဆေးထိုးပုံသွင်းခြင်းဆိုင်ရာ ချို့ယွင်းချက်များနှင့် မှိုကြားဆက်ဆံရေးသည် တိုက်ရိုက်ဖြစ်ပြီး မကြာခဏ လွှမ်းမိုးပါသည်။ လုပ်ငန်းစဉ်ဘောင်များသည် တစ်ခါတစ်ရံတွင် အသေးစားမှိုပြဿနာများအတွက် လျော်ကြေးပေးစွမ်းနိုင်သော်လည်း အခြေခံအဖြေသည် ကောင်းမွန်သောမှိုဒီဇိုင်း—မှန်ကန်သောတံခါးပေါက်၊ မျှတသောအအေးပေးခြင်း၊ လုံလောက်သောလေဝင်လေထွက်ကောင်းခြင်း၊ ခိုင်မာစွာထုတ်လွှတ်ခြင်းနှင့် မှန်ကန်သောမူကြမ်းထောင့်များဖြစ်သည်။

        မှိုထုတ်လုပ်သူအနေဖြင့် ကျွန်ုပ်တို့၏တာဝန်မှာ စက်နှင့်ကိုက်ညီသောမှိုကို ပေးအပ်ခြင်းထက် ကျော်လွန်ပါသည်။ ကျွန်ုပ်တို့သည် သီးခြားပစ္စည်းနှင့် အစိတ်အပိုင်း ဂျီသြမေတြီအတွက် ခွင့်လွှတ်ရန်၊ ခိုင်ခံ့ပြီး အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ထားသော ပုံစံခွက်များကို ဒီဇိုင်းလုပ်ရပါမည်။ ဆေးထိုးမှိုများအတွက်၊ ဤမှိုနှင့်ပတ်သက်သော အကြောင်းတရားများကို နားလည်ခြင်းက ပိုမိုထိရောက်သော ပြဿနာဖြေရှင်းခြင်းနှင့် မှိုရောင်းချသူများနှင့် ပိုမိုကောင်းမွန်သော ဆက်သွယ်မှုကို ရရှိစေပါသည်။

        သင်အမြဲတမ်းချို့ယွင်းချက်တစ်ခုကြုံတွေ့ရသောအခါ၊ စက်ထိန်းချုပ်မှုများကိုမထိမီ၊ မေးပါ- မှိုကြောင့်ဖြစ်နိုင်ပါသလား။


ဆက်စပ်သတင်း
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။
သတင်းအကြံပြုချက်များ
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။ ကိုယ်ရေးအချက်အလက်မူဝါဒ
ငြင်းပယ်ပါ။လက်ခံပါတယ်။