နိဒါန်း
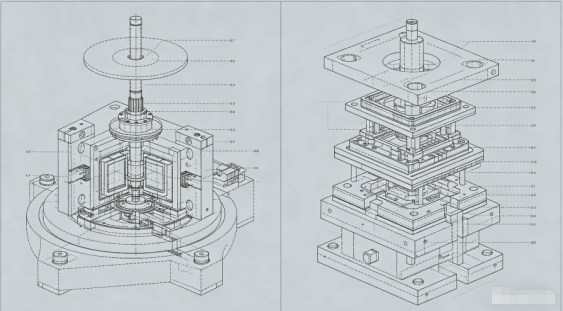
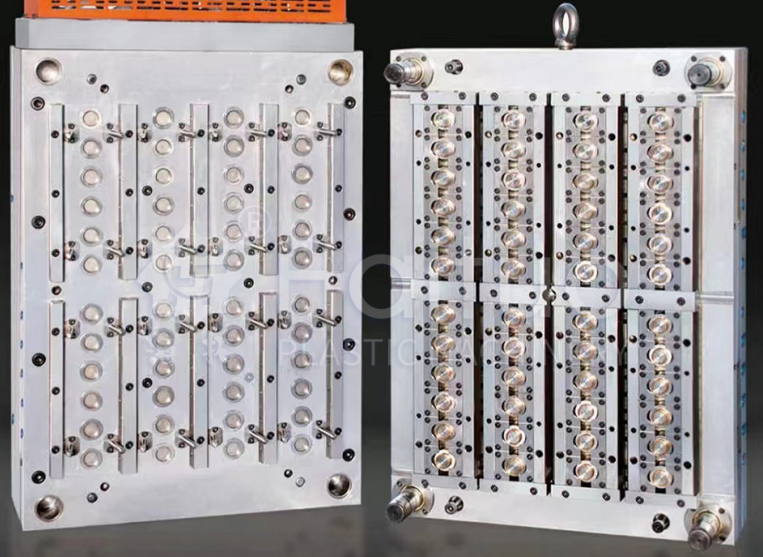
ပုလင်းအဖုံးများသည် ကမ္ဘာပေါ်တွင် ထုထည်အမြင့်ဆုံး ပလတ်စတစ် ထုတ်ကုန်များထဲမှ တစ်ခုဖြစ်သည်။ အဖျော်ယမကာတစ်ခု သို့မဟုတ် ရေအမှတ်တံဆိပ်တစ်ခုသည် နေ့စဉ် ဦးထုပ်သန်းပေါင်းများစွာကို စားသုံးနိုင်သည်။ ဤလိုအပ်ချက်ကိုဖြည့်ဆည်းရန် မှိုတစ်ခုလျှင် 48၊ 64 သို့မဟုတ် 96 အပေါက်ဖြင့် ဦးထုပ်များထုတ်လုပ်ရန် မှိုနှင့် လုပ်ငန်းစဉ်နည်းပညာများသည် တိုးတက်ပြောင်းလဲလာပါသည်။ ဤနေရာ၌ ထင်ရှားသောနည်းပညာနှစ်ခု- ဖိသိပ်မှုပုံသွင်းခြင်းနှင့် ဆေးထိုးခြင်းတို့ကို ယှဉ်ပြိုင်သည်။ တစ်ခုချင်းစီတွင်၎င်း၏အားသာချက်များရှိပြီး၎င်းတို့ကိုနားလည်သဘောပေါက်ခြင်းသည်ပိတ်စက်မှုလုပ်ငန်းကိုဝန်ဆောင်မှုပေးနေသောမှိုထုတ်လုပ်သူသို့မဟုတ်မှိုထုတ်လုပ်သူတိုင်းအတွက်အရေးကြီးပါသည်။
high-cavitation ထုပ်ပိုးမှုမှိုများတွင် ဆယ်စုနှစ်များစွာ အတွေ့အကြုံရှိသော မှိုပညာရှင်တစ်ဦးအနေဖြင့်၊ နည်းလမ်းနှစ်ခုစလုံး၏ နည်းပညာဆိုင်ရာ ကွဲပြားချက်များကို ငါပြောပြမည်ဖြစ်ပြီး၊ ထို့နောက်တွင် မြန်နှုန်းမြင့်၊ ပေါက်ပေါက်အဖုံးကို ထုတ်လုပ်နိုင်စေမည့် မြန်နှုန်းမြင့်၊ လိုင်နာမြင့်နည်းပညာများ—အပူအပြေးသမား အဆို့ရှင်တံခါးထိန်းချုပ်မှု၊ မြန်နှုန်းမြင့်ထုတ်ပယ်ခြင်းနှင့် အအေးခံခြင်းတို့ကို ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ခြင်း—ဖြစ်ရပ်မှန်လေ့လာမှု 48- ဖြစ်ရပ်ဖြင့် နိဂုံးချုပ်ပါမည်။
1. ထုပ်များအတွက် Compression Molding နှင့် ဆေးထိုးခြင်း
Compression Molding ၊ လုပ်ငန်းစဉ်-
ကြိုတင်ချိန်တွယ်ထားသော သွန်းသောပလပ်စတစ် parison (များသောအားဖြင့် PP သို့မဟုတ် HDPE) ကို အဖွင့်မှိုအပေါက်ထဲသို့ ချပေးသည်။ မှိုပိတ်ပြီး ပစ္စည်းကို ဦးထုပ်ပုံသဏ္ဍာန်အဖြစ် ဖိသွင်းသည်။ ခဏအအေးခံပြီးနောက်, ဦးထုပ်ကိုထုတ်လွှတ်သည်။ ဤလုပ်ငန်းစဉ်သည် စဉ်ဆက်မပြတ်ဖြစ်ပြီး လှည့်ပတ်သည်- အဝိုင်းလေးတစ်ခုပေါ်တွင် မှိုများစွာကို အဖွင့်နှင့်အပိတ် ဆက်တိုက်လုပ်ပါ။
ဆေးထိုးပုံသွင်းခြင်း လုပ်ငန်းစဉ်
သွန်းသောပလပ်စတစ်ကို မြင့်မားသောဖိအားအောက်တွင် ပိတ်ထားသော မှိုပေါက်ထဲသို့ ထိုးသွင်းသည်။အပြေးအလွှားစနစ်က ကောင်းပါတယ်။ ထုပ်ပိုးပြီး အအေးခံပြီးနောက် မှိုပွင့်လာပြီး အဖုံးများကို ထုတ်ပစ်လိုက်သည်။ မှိုတွင် 32၊ 48၊ 64၊ သို့မဟုတ် ထို့ထက်ပိုသော အပေါက်များ ရှိနိုင်သည်။
|
ထူးခြားချက် |
Compression Molding ၊ |
ဆေးထိုးခြင်း |
|
သံသရာအချိန် |
2-4 စက္ကန့် (အလွန်မြန်) |
4-8 စက္ကန့် ( cavitation ပေါ်မူတည်သည်) |
|
Cavitation |
အကန့်အသတ်မရှိ (rotary) |
စက်ကုပ်တန်ချိန်နှင့် ပလပ်စတစ်အရွယ်အစားဖြင့် ကန့်သတ်ထားသည်။ |
|
ဦးထုပ်ဒီဇိုင်းတွေများပါတယ်။ |
ကန့်သတ်ချက် (အချိုးကျ၊ ရိုးရှင်းသောပုံစံများ) |
မြင့်မားသော (အောက်ခံဖြတ်များ၊ သက်ရှိပတ္တာများ၊ လိုင်းများ) |
|
အလေးချိန်ညီညွတ်မှု |
အကောင်းဆုံး (±0.3%) |
valve gate control ဖြင့် ကောင်းမွန်သော (±1%) |
|
ကနဦးကိရိယာရင်းနှီးမြှုပ်နှံမှု |
အလွန်မြင့်သော (rotary press)၊ |
အလယ်အလတ် cavitation အတွက် အောက်ပိုင်း |
|
ပစ္စည်းအညစ်အကြေး |
အနည်းဆုံး (အပြေးသမားမဟုတ်ပါ) |
ပူသောအပြေးသမားနှင့် သုညဖြစ်နိုင်သည်။ |
|
အကောင်းဆုံးလျှောက်လွှာ |
ရိုးရှင်းသော၊ ပမာဏမြင့်မားသော ရေ/ CSD ဦးထုပ်များ |
မျဉ်းကြောင်းများ၊ အထောက်အထား တီးဝိုင်းများဖြင့် ရှုပ်ထွေးသော ဦးထုပ်များ |
စီရင်ချက်-အလွန်မြင့်မားသောထုထည်အတွက်၊ အလွန်ရိုးရှင်းသောဦးထုပ်များ (ဥပမာ၊ 28mm ရေထုပ်များ)၊ ဖိသိပ်မှုပုံသွင်းခြင်းမှာ သာလွန်ကောင်းမွန်ပါသည်။ သို့သော် တိကျမှု၊ သက်သေအထောက်အထားကွင်းများ၊ လိုင်းပေါင်းစပ်မှု သို့မဟုတ် ရှုပ်ထွေးသောဂျီသြမေတြီလိုအပ်သော ဦးထုပ်အများစုအတွက်၊ မြင့်မားသော cavitation မှိုများဖြင့် ဆေးထိုးခြင်းမှာ ဦးစားပေးရွေးချယ်မှုဖြစ်သည်။
2. Cap Molds တွင် Hot Runner Valve Gate Control
high-cavitation cap injection မှိုများတွင်၊ hot runner သည် နှလုံးဖြစ်သည်။ သမားရိုးကျ အဖွင့်တံခါးများသည် ခြစ်ရာ သို့မဟုတ် ယိုစိမ့်နိုင်သည့် တံခါးအငွေ့အသက်ကို ချန်ထားခဲ့သည်။ အဖျော်ယမကာထုပ်အများစုအတွက် Valve တံခါးများသည် မရှိမဖြစ်လိုအပ်ပါသည်။
valve gates အလုပ်လုပ်ပုံ-
လေဖြည့်သွင်းပြီး ထုပ်ပိုးပြီးနောက် တံခါးကိုပိတ်ရန် pneumatically သို့မဟုတ် hydraulically actuated pin သည် ရှေ့သို့ရွေ့လျားသည်။ ၎င်းသည် အရည်ပျော်ခြင်းကို ရှင်းရှင်းလင်းလင်းဖြတ်တောက်ပြီး သက်သေအမှတ်အသား အနည်းငယ်သာ ကျန်ရစ်သည်။
High-cavitation cap moulds အတွက် အဓိကလိုအပ်ချက်များ
အကြံပြုချက်- အတွင်းစည်းပါရှိသော ဦးထုပ်များ (ဥပမာ၊ ဖျော်ရည်ထုပ်များအတွက် အောက်ဆီဂျင်အတားအဆီးအတားအဆီးများ)၊ အငွေ့အသက်ကို ဖုံးကွယ်ရန် အဖုံးအပေါက်များ (sub-gate) အတွင်းတွင် အဆို့ရှင်တံခါးများကို မကြာခဏ ချထားပါသည်။
3. မြန်နှုန်းမြင့် ထုတ်လွှတ်မှု- စက်နှင့် လေထုတ်လွှတ်မှု4 စက္ကန့်စက်ဝန်းတွင်၊ ထုတ်လွှတ်မှုသည် လျင်မြန်ပြီး လုံးဝယုံကြည်စိတ်ချရရပါမည်။ ဦးထုပ်မှိုများတွင် အဓိကနည်းလမ်းနှစ်ခုကို အသုံးပြုသည်-
စက်ထုတ်ခြင်း ( stripper plate):
အူတိုင်ကို ဝိုင်းရံထားသော စပရိန်ပါသော ဖဲပြားတစ်ခု။ မှိုပွင့်လာသည်နှင့်အမျှ၊ အထုပ်အပိုးပြားကို အူတိုင်နှင့် ဆက်စပ်၍ ရှေ့သို့ တွန်းထုတ်ကာ ဦးထုပ်ကို ချွတ်ပစ်လိုက်သည်။ ၎င်းသည် ရိုးရှင်းပြီး ခိုင်ခံ့မှုရှိသော်လည်း ပြန်လာသောလေဖြတ်မှုသည် တစ်စက္ကန့်၏တစ်စိတ်တစ်ပိုင်းကို ထပ်လောင်းပေးသည်။
Pneumatic ejection (လေထုပေါက်ကွဲခြင်း)
Compressed Air (3-6 bar) ကို အူတိုင်မှတဆင့် ညွှန်ကြားပြီး ဦးထုပ်ကို မှုတ်လိုက်ပါ။ ၎င်းသည် အလွန်လျင်မြန်ပြီး နူးညံ့သော်လည်း ပြီးပြည့်စုံသော core sealing လိုအပ်ပြီး ဆူညံနိုင်သည်။
high-cavitation cap မှိုများအတွက် ပုံမှန်အလေ့အကျင့်
အူတိုင်မှ ဦးထုပ်ကို ရုတ်သိမ်းရန် အတိုကောက်ပြား လှုပ်ရှားမှု (2–3 မီလီမီတာ) ကို ပေါင်းစပ်ကာ ၎င်းကို ရှင်းရှင်းလင်းလင်း တွန်းထုတ်ရန် လေပေါက်ကွဲမှုဖြင့် ပေါင်းစပ်ပါ။ တံဆိပ်ကပ်သည့်ပန်းကန်ပြားသည် ဦးထုပ်၏အလုံပိတ်မျက်နှာပြင်ကိုမထိဘဲ လေသည် ထွက်ပေါက်ကို အပြီးသတ်စေပြီး ဦးထုပ်ကိုအူတိုင်မှအညီအမျှကွဲကြောင်းသေချာစေသည်။
ထုတ်သည့်အချိန်-ပုံသေတစ်ဝက်နှင့်မတိုက်မိစေရန် မှိုကို အပြည့်အဝဖွင့်ပြီးနောက် ထုတ်လွှတ်သည့်လေဖြတ်ခြင်းဖြစ်ရမည်။ အဆင့်မြင့်မှိုများသည် တိကျသောအချိန်အတွက် ကင်မရာ-ချက်လုပ်ထားသော သို့မဟုတ် ဆားဗို-မောင်းနှင်ထားသော သတ္တုပြားများကို အသုံးပြုသည်။
4. Cap Molds အတွက် Cooling Optimization
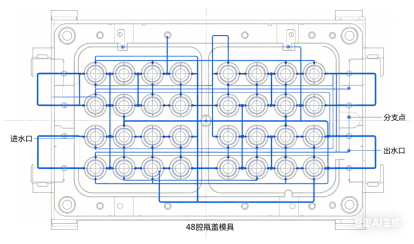
အအေးခံခြင်းသည် စက်ဝန်းအချိန်၏ 60-80% ကို စားသုံးသည်။ မြင့်မားသော cavitation ဦးထုပ်မှိုများတွင်၊ ထိရောက်သောအအေးပေးခြင်းသည် စက္ကန့် 5 စက္ကန့်အတွင်း လည်ပတ်မှုအောင်မြင်ရန် သော့ချက်ဖြစ်သည်။
Core အအေးခံခြင်း-core pin သည် အများအားဖြင့် အပူဆုံးအပိုင်းဖြစ်သည်။ အူတိုင်ရှိ ရိုးရာဖြောင့်အအေးခံလမ်းကြောင်းများသည် ထိရောက်မှုမရှိပါ။
ပိုကောင်းတဲ့နည်းလမ်းတွေ ပါဝင်ပါတယ်။:Bubblers (rotary tube inserts)- Coolant သည် အူတိုင်အောက်ခြေသို့ သေးငယ်သောပြွန်တစ်ခုသို့စီးဆင်းသွားပြီး အပူကိုထုတ်ယူကာ annulus မှတဆင့် ပြန်သွားပါသည်။
ခရုပတ်အအေးထည့်သွင်းခြင်းများ-helical groove သည် core insert အတွင်းသို့ စက်ယန္တရားဖြစ်ပြီး မျက်နှာပြင်အများဆုံးထိတွေ့မှုအတွက် ခရုပတ်စီးဆင်းမှုလမ်းကြောင်းကို ဖန်တီးသည်။
Conformal cooling (3D printed inserts)- ရှုပ်ထွေးသော cores များအတွက်၊ conformal channels များဖြင့် ပေါင်းစပ်ထုတ်လုပ်ထားသော inserts များသည် cooling time ကို 30-40% လျှော့ချနိုင်ပါသည်။
အခေါင်းပေါက် အအေးခံခြင်း-အပေါက်တစ်ဝက်မှာလည်း ပြင်းထန်သောအအေးခံရန် လိုအပ်သည်။ အပေါက်မျက်နှာပြင် (၁.၅-၂.၅ မီလီမီတာ အကွာအဝေး) ကို တတ်နိုင်သမျှ နီးကပ်အောင် bubblers သို့မဟုတ် ဖြောင့်တန်းသောလမ်းကြောင်းများကို အသုံးပြုပါ။
Coolant စီးဆင်းမှု-ချန်နယ်အားလုံးတွင် လှိုင်းထန်သောစီးဆင်းမှု (Reynolds နံပါတ် > 5,000) သေချာပါစေ။ ဖိအားကျဆင်းမှုကိုတွက်ချက်; 48-cavity မှိုသည် မြင့်မားသောစီးဆင်းနှုန်းကို ထိန်းသိမ်းထားရန် အပြိုင်အအေးပတ်လမ်းများစွာ လိုအပ်နိုင်သည်။
အအေးပတ်လမ်းခြားနားခြင်း-မြင့်မားသောဦးထုပ်များအတွက် (ဥပမာ၊ အားကစားထုပ်များ)၊ core ၏အပေါ်ပိုင်းနှင့်အောက်ပိုင်းများအတွက်သီးခြားဆားကစ်များသည် ovality ကိုဖယ်ရှားနိုင်သည်။

5. ဖြစ်ရပ်လေ့လာမှု- 48-Cavity Carbonated Soft Drink Cap Mold
စိန်ခေါ်မှု-အဖျော်ယမကာကုမ္ပဏီကြီးတစ်ခုသည် 28mm PCO 1881 CSD အထုပ်များ (ကာဗွန်နိတ်အချိုရည်များ) အတွက် မှိုတစ်ခု လိုအပ်ပါသည်။ ပစ်မှတ်စက်ဝန်း- 4.2 စက္ကန့်။ တစ်နှစ်စာ ထုပ်ပိုးမှု သန်း 80။ ပစ္စည်း- PP + 5% antistatic အေးဂျင့်။
ဒီဇိုင်းချဉ်းကပ်မှု-
စမ်းသပ်ပြီးနောက်ရလဒ်များ
သင်ခန်းစာများ-cores များတွင် spiral cooling နှင့် sequential valve gating ပေါင်းစပ်မှုသည် အဓိကဖြစ်သည်။ ဖောက်သည်သည် နောက်ပိုင်းတွင် ထပ်တူထပ်မျှသော ပုံစံခွက်ကို မှာယူခဲ့ပြီး တစ်မိနစ်လျှင် ထုပ်ပေါင်း 2,500 ထုတ်လုပ်သည့် စက်နှစ်လုံးတွင် ဘေးချင်းကပ်လျက် နှစ်ခုစလုံးကို လုပ်ဆောင်သည်။
High-cavitation မှိုများသည် အရှိန်အဟုန်မြင့်စွာလည်ပတ်နေသည့်အတွက် ပြင်းထန်သောထိန်းသိမ်းမှုလိုအပ်သည်-
နိဂုံး
မြင့်မားသော၊ မြန်နှုန်းမြင့် ဦးထုပ်မှိုများသည် ဆေးထိုးပုံသွင်းခြင်း၏ ကန့်သတ်ချက်များကို တွန်းအားပေးသည့် အင်ဂျင်နီယာ အံ့ဖွယ်များဖြစ်သည်။ ဖိသိပ်ခြင်း သို့မဟုတ် ဆေးထိုးခြင်းကို သင်ရွေးချယ်သည်ဖြစ်စေ သင့်ပမာဏ၊ ဦးထုပ်ရှုပ်ထွေးမှုနှင့် ရင်းနှီးမြှုပ်နှံမှုစွမ်းရည်တို့အပေါ် မူတည်ပါသည်။ ဆေးထိုးပုံသွင်းထုပ်များအတွက် အောင်မြင်မှုသည် မဏ္ဍိုင်သုံးရပ်တွင် တည်ရှိသည်။
48-cavity CSD ဦးထုပ်မှိုအိတ်သည် သင့်လျော်သောဒီဇိုင်းနှင့် တိကျစွာထုတ်လုပ်ခြင်းဖြင့်၊ ဆေးထိုးပုံသွင်းခြင်းသည် ပိုမိုကြီးမားသောဒီဇိုင်းပြောင်းလွယ်ပြင်လွယ်ကိုပေးစွမ်းနိုင်ပြီး ပိုမိုကြီးမားသောဒီဇိုင်းပြောင်းလွယ်ပြင်လွယ်ကိုပေးဆောင်ကာ အရှိန်အဟုန်ဖြင့် ဖိသိပ်မှုကိုအပြိုင်ပြုလုပ်နိုင်ကြောင်းပြသသည်။
မှိုထုတ်လုပ်သူတစ်ဦးအနေဖြင့်၊ ဤနည်းပညာများကို ကျွမ်းကျင်အောင်ပြုလုပ်ခြင်းသည် ကျွန်ုပ်တို့၏စက်မှုလုပ်ငန်း၏ တောင်းဆိုမှုအရှိဆုံးဖြစ်သော်လည်း အကျိုးအမြတ်အများဆုံးအပိုင်းများထဲမှတစ်ခုဖြစ်သည့် ပမာဏမြင့်မားသောပိတ်စျေးကွက်ဆီသို့ တံခါးဖွင့်ပေးမည်ဖြစ်သည်။
ဖုန်း: +86-18957424655
မိုဘိုင်း: +86-18957424655
အီးမေးလ်: sale@taizhoumold.com
လိပ်စာ:အမှတ် 18 Shangxian လမ်း၊ Beicheng စက်မှုဇုန်၊ Huangyan ခရိုင် Taizhou မြို့၊ Zhejiang ပြည်နယ်၊ တရုတ်
မူပိုင်ခွင့် © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. All rights reserved.